
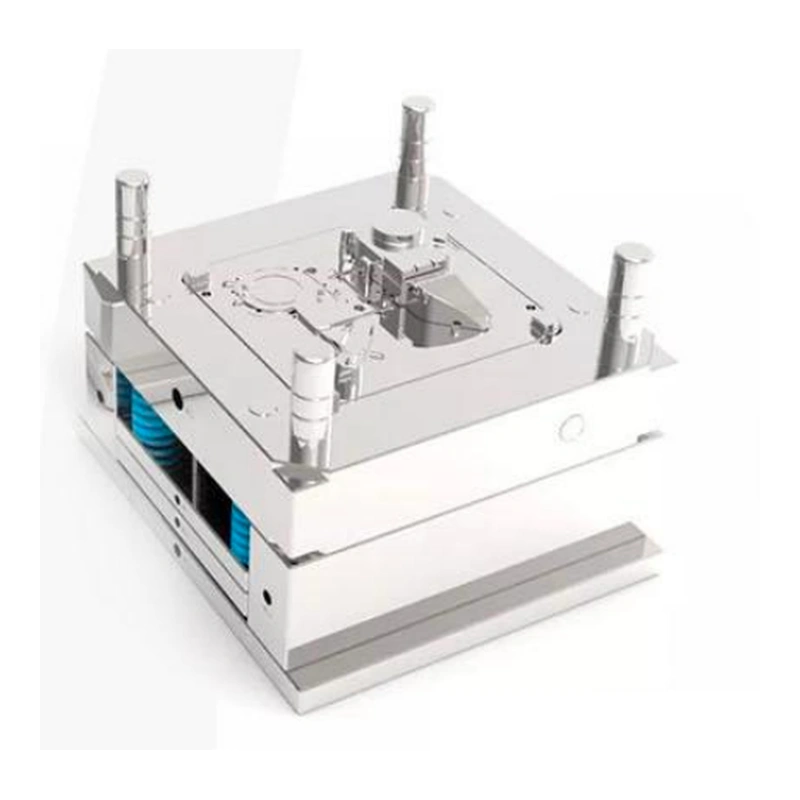
Pour une roue de ventilateur sur mesure, choisissez le nombre d’empreintes en faisant correspondre la demande prévisionnelle de pièces conformes au moule proposé, à la presse d’injection et au plan de validation. Un moule multi-empreintes peut produire davantage de pièces par cycle de moulage, mais ce n’est pas automatiquement l’option la moins coûteuse ou la moins risquée ; comparez le coût total du projet et démontrez que chaque empreinte répond aux mêmes exigences.
1. Commencez par les prévisions de production
Établissez les prévisions en pièces conformes, et pas seulement en cycles de moulage. Consignez la demande annuelle prévue, la quantité de lancement, le calendrier de montée en cadence, la fourchette de prévisions, les variantes du produit et le temps disponible pour la production. Distinguez la demande ferme de la demande incertaine ou prévue à un stade ultérieur, afin qu’un scénario haut spéculatif ne détermine pas par défaut la conception initiale du moule.
Estimez le nombre de cycles requis à l’aide de la formule suivante : pièces conformes requises ÷ (empreintes actives × rendement attendu en pièces conformes par empreinte). Considérez le rendement comme une hypothèse à valider, et non comme une valeur garantie. Si le calendrier de production prévoit des temps d’arrêt ou une maintenance planifiée, tenez-en compte séparément dans le nombre d’heures de production disponibles. Demandez au mouleur de présenter les hypothèses de temps de cycle et de capacité utilisées dans son offre, y compris la manière dont elles varient selon les scénarios de prévision.
2. Comparez le coût total du projet
Comparez le coût complet de fourniture des roues conformes sur la période pertinente pour le projet. Incluez l’outillage, le moulage et le réglage, la matière, les rebuts prévus, l’inspection, la maintenance du moule, le stockage et toute revalidation après une réparation ou une modification de conception. Demandez une comparaison des coûts pour les mêmes volumes prévisionnels et les mêmes critères d’acceptation ; sinon, les options ne sont pas directement comparables.
| Facteur de décision | Mono-empreinte | Multi-empreintes | Éléments à vérifier |
|---|---|---|---|
| Outillage initial | Une empreinte de formage ; le périmètre d’outillage proposé reste à prendre en compte | Davantage d’empreintes et les détails d’outillage associés | Devis détaillé, composants inclus et coûts exclus |
| Production par cycle | Une pièce par cycle terminé, avant rebut | Potentiellement plusieurs pièces par cycle, avant rebut | Nombre d’empreintes actives, hypothèses de cycle démontrées et base de calcul du rendement par empreinte |
| Validation du procédé | Une empreinte à caractériser | Chaque empreinte doit fournir des résultats identifiables et comparables | Plan de première pièce et dossiers identifiés par empreinte |
| Incertitude des prévisions | Peut limiter l’investissement initial en outillage si la demande est modeste | La capacité peut être superflue si le volume prévu ne se concrétise pas | Scénarios de demande bas, de base et haut, ainsi qu’un plan pour les évolutions de capacité ultérieures |
Un nombre d’empreintes plus élevé ne prouve pas à lui seul que le coût par pièce conforme sera inférieur : le temps de cycle, le rendement, la stabilité du procédé et la maintenance influent sur la comparaison. Demandez les hypothèses et le calcul qui sous-tendent le coût unitaire annoncé, plutôt que de vous fier au seul nombre d’empreintes.
3. Vérifiez la résine, la géométrie et la compatibilité avec la presse
Avant approbation, confirmez la résine et la nuance spécifiées, les renforts ou additifs, la couleur, les exigences de séchage et de manutention, ainsi que toute limite relative au contenu recyclé. La résine et la géométrie de la roue influent sur le remplissage, le refroidissement, le retrait et le contrôle dimensionnel. Demandez comment la configuration proposée du point d’injection et du canal d’alimentation, le circuit de refroidissement et la méthode d’éjection tiennent compte des pales, du moyeu, de l’alésage et des autres caractéristiques critiques. Pour un composant de ventilateur, examinez les exigences convenues en matière d’ajustement et d’entraînement en parallèle du plan de la roue, à l’aide du guide sur l’ajustement et l’entraînement d’une roue de ventilateur de remplacement.
Demandez au mouleur de confirmer que les dimensions de moule proposées, le volume de matière injecté estimé, le besoin en force de fermeture, la configuration d’éjection et les utilités conviennent à la presse identifiée. Demandez la marque et le modèle de la presse, ou les limites de capacité pertinentes, ainsi que la fenêtre de procédé proposée. N’acceptez pas une proposition de nombre d’empreintes fondée uniquement sur le tonnage nominal de la presse ; vérifiez l’ensemble de la configuration de l’outillage et du procédé.
4. Définissez les critères d’acceptation par empreinte
Convenez de la méthode d’inspection et des limites d’acceptation avant la mise en production du moule. Exigez l’identification des empreintes sur les pièces d’essai et dans les rapports, afin que les résultats d’une empreinte ne puissent pas masquer les variations d’une autre. L’acheteur et le fournisseur doivent définir les caractéristiques critiques et la méthode de sélection des échantillons à mesurer.
| Exigence | Éléments à demander | Vérification par l’acheteur |
|---|---|---|
| Dimensions et ajustement | Résultats par empreinte pour les caractéristiques convenues du plan | Vérifiez le moyeu, l’alésage, la géométrie des pales et les interfaces d’assemblage par rapport au plan approuvé et à la méthode convenue |
| Masse et état visuel | Masse des pièces consignée et critères visuels documentés par empreinte | Comparez les résultats par empreinte ; examinez les défauts au regard des limites d’acceptation écrites |
| Équilibrage et fonctionnement du ventilateur | Méthode d’équilibrage et conditions d’essai convenues pour la roue ou le ventilateur assemblé | Confirmez le montage d’essai, les critères d’acceptation et la représentativité des résultats pour l’assemblage prévu |
| Répétabilité | Dossiers d’essai indiquant la résine, les réglages du procédé, la date et l’empreinte | Examinez les résultats d’une série de production définie et confirmez que les écarts sont résolus avant approbation |
Utilisez la liste de contrôle de demande de devis pour ventilateur industriel afin d’aligner les exigences du composant sur la spécification globale du projet de ventilateur. L’acceptation de la première pièce doit préciser ce qui est approuvé, la révision concernée et si la mise en production est conditionnée à des actions correctives.
5. Documentez la durée de vie du moule et la gestion des modifications
Ne considérez pas un nombre de cycles de vie comme une garantie universelle. Inscrivez l’engagement relatif à la durée de vie du moule dans l’accord de projet et définissez ce qui constitue une injection, la résine et le procédé supposés, le périmètre de maintenance et des pièces d’usure, ainsi que l’état d’acceptation exigé au terme de la durée indiquée. Précisez si l’engagement porte sur le fonctionnement du moule, la production de pièces conformes aux limites convenues ou un autre résultat défini. Pour un moule multi-empreintes, spécifiez les conséquences d’une défaillance d’empreinte sur la production, les obligations de réparation et l’acceptation.
Documentez la propriété du moule, son emplacement, les conditions d’accès, les dossiers de maintenance, les éléments rapportés de rechange, l’autorisation des réparations et le transfert en fin de projet. Définissez qui approuve les modifications de résine, de géométrie, de point d’injection, de fenêtre de procédé ou de configuration des empreintes, et dans quels cas ces modifications exigent de nouveaux échantillons ou une revalidation. Vérifiez que le plan approuvé, la conception du moule, le dossier de procédé et le rapport de première pièce utilisent des révisions compatibles.
FAQ
Un moule multi-empreintes réduit-il le coût par roue de ventilateur ?
Pas nécessairement. Il peut augmenter le nombre de pièces produites par cycle, mais le résultat dépend du coût de l’outillage, du temps de cycle, du rendement en pièces conformes, de la maintenance et de la demande réelle. Comparez le coût total sur la base des mêmes prévisions et critères d’acceptation.
Un nouveau projet doit-il commencer avec un moule mono-empreinte ?
Il n’existe pas de réponse universelle. Comparez les volumes de lancement et prévisionnels, le coût et la faisabilité de modifications ultérieures du moule, ainsi que les exigences de validation. Si la demande est incertaine, demandez une comparaison documentée des options d’outillage par étapes, plutôt que de supposer qu’une seule empreinte est le choix par défaut.
Que doit couvrir l’approbation de la première pièce ?
Définissez la révision du plan, la résine et les conditions de procédé, les résultats dimensionnels et visuels par empreinte, les contrôles convenus d’équilibrage ou de fonctionnement, ainsi que le traitement de tout échec. N’approuvez la production qu’au regard de ces critères écrits.
Pour examiner l’outillage, transmettez le plan de la roue et la matière, les quantités annuelles et de lancement, la fourchette de prévisions, les exigences relatives à la presse ou au procédé, la destination et les critères d’acceptation du projet. Puis discutez des exigences concernant le nombre d’empreintes proposé et le périmètre de validation.