
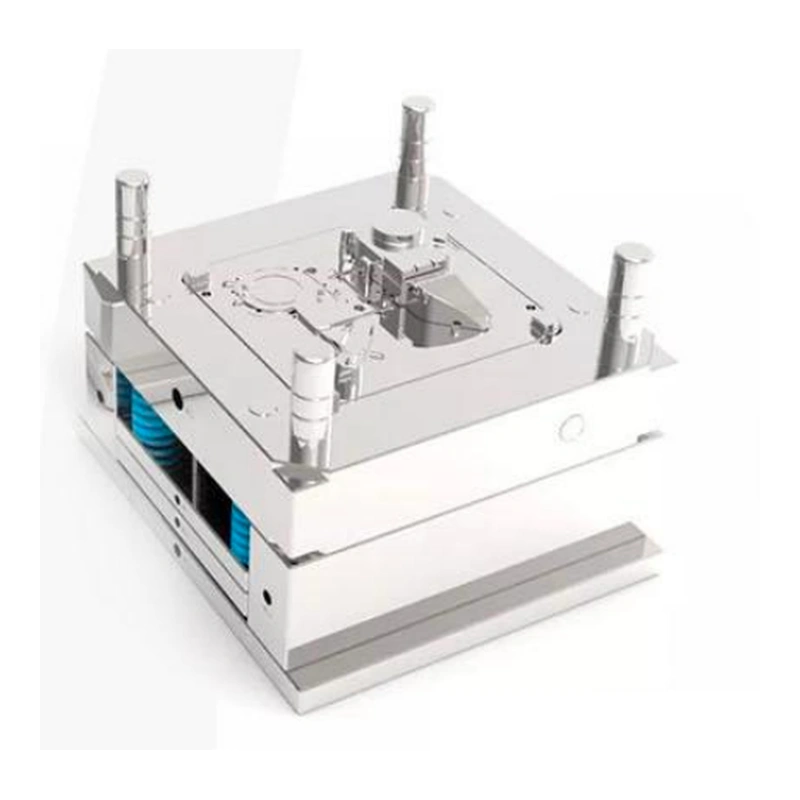
สำหรับใบพัดพัดลมสั่งทำ ให้เลือกจำนวนคาวิตี้โดยจับคู่ความต้องการชิ้นงานที่ผ่านการตรวจรับตามประมาณการกับแม่พิมพ์ เครื่องฉีดขึ้นรูป และแผนการตรวจสอบยืนยันที่เสนอ แม่พิมพ์หลายคาวิตี้สามารถผลิตชิ้นงานได้มากขึ้นต่อรอบการฉีดขึ้นรูป แต่ไม่ได้หมายความว่าจะมีต้นทุนต่ำกว่าหรือมีความเสี่ยงต่ำกว่าเสมอไป ให้เปรียบเทียบต้นทุนโครงการทั้งหมด และพิสูจน์ว่าทุกคาวิตี้เป็นไปตามข้อกำหนดเดียวกัน
1. เริ่มจากประมาณการการผลิต
จัดทำประมาณการเป็นจำนวนชิ้นงานดี ไม่ใช่เพียงจำนวนรอบการฉีดขึ้นรูป บันทึกความต้องการต่อปีที่คาดการณ์ จำนวนสำหรับการเริ่มผลิต กำหนดการเพิ่มกำลังการผลิต ช่วงค่าประมาณการ แบบต่าง ๆ ของผลิตภัณฑ์ และเวลาที่มีสำหรับการผลิต แยกความต้องการที่ยืนยันแล้วออกจากความต้องการที่ยังไม่แน่นอนหรือเป็นความต้องการในระยะหลัง เพื่อไม่ให้กรณีประมาณการสูงที่ยังเป็นการคาดเดามาเป็นตัวกำหนดการออกแบบแม่พิมพ์เริ่มต้นโดยปริยาย
ประมาณจำนวนรอบการผลิตที่ต้องใช้โดยใช้สูตร: จำนวนชิ้นงานที่ต้องผ่านการตรวจรับ ÷ (จำนวนคาวิตี้ที่ใช้งาน × อัตราผลได้ของชิ้นงานที่ผ่านการตรวจรับต่อคาวิตี้ที่คาดหวัง) ให้ถือว่าอัตราผลได้เป็นสมมติฐานที่ต้องตรวจสอบยืนยัน ไม่ใช่ค่าที่รับประกัน หากกำหนดการผลิตมีช่วงหยุดทำงานหรือการบำรุงรักษาตามแผน ให้คำนึงถึงเรื่องดังกล่าวแยกต่างหากในการคำนวณชั่วโมงการผลิตที่มี ขอให้ผู้รับฉีดขึ้นรูปแสดงสมมติฐานด้านเวลารอบการผลิตและกำลังการผลิตที่ใช้ในข้อเสนอ รวมถึงอธิบายว่าสมมติฐานเหล่านั้นเปลี่ยนแปลงอย่างไรระหว่างกรณีประมาณการต่าง ๆ
2. เปรียบเทียบต้นทุนโครงการทั้งหมด
เปรียบเทียบต้นทุนทั้งหมดในการจัดหาใบพัดที่ผ่านการตรวจรับตลอดช่วงเวลาที่เกี่ยวข้องกับโครงการ รวมค่าแม่พิมพ์ การฉีดขึ้นรูปและการตั้งเครื่อง วัสดุ เศษเสียที่คาดการณ์ การตรวจสอบ การบำรุงรักษาแม่พิมพ์ การจัดเก็บ และการตรวจสอบยืนยันใหม่ที่อาจต้องทำหลังการซ่อมแซมหรือเปลี่ยนแปลงการออกแบบ ขอให้เปรียบเทียบต้นทุนโดยใช้ปริมาณตามประมาณการและข้อกำหนดการตรวจรับเดียวกัน มิฉะนั้นจะไม่สามารถเปรียบเทียบทางเลือกต่าง ๆ ได้โดยตรง
| ปัจจัยในการตัดสินใจ | คาวิตี้เดียว | หลายคาวิตี้ | สิ่งที่ต้องตรวจสอบยืนยัน |
|---|---|---|---|
| ค่าแม่พิมพ์เริ่มต้น | มีคาวิตี้ขึ้นรูปชิ้นงานหนึ่งคาวิตี้ แต่ขอบเขตของแม่พิมพ์ที่เสนอมีความสำคัญเช่นกัน | มีตำแหน่งคาวิตี้และรายละเอียดแม่พิมพ์ที่เกี่ยวข้องมากขึ้น | ใบเสนอราคาแบบแยกรายการ ส่วนประกอบที่รวมอยู่ และค่าใช้จ่ายที่ไม่รวม |
| ผลผลิตต่อรอบ | หนึ่งชิ้นต่อรอบที่เสร็จสมบูรณ์ ก่อนคัดชิ้นงานที่ไม่ผ่าน | อาจได้หลายชิ้นต่อรอบ ก่อนคัดชิ้นงานที่ไม่ผ่าน | จำนวนคาวิตี้ที่ใช้งาน สมมติฐานเกี่ยวกับรอบการผลิตที่มีการสาธิต และเกณฑ์คำนวณอัตราผลได้แยกตามคาวิตี้ |
| การตรวจสอบยืนยันกระบวนการ | ต้องตรวจวัดและกำหนดคุณลักษณะของคาวิตี้หนึ่งคาวิตี้ | ต้องมีผลลัพธ์ของแต่ละคาวิตี้ที่ระบุแยกกันและเปรียบเทียบกันได้ | แผนตรวจสอบชิ้นงานแรกและบันทึกที่ระบุหมายเลขคาวิตี้ |
| ความไม่แน่นอนของประมาณการ | อาจช่วยจำกัดความเสี่ยงจากการลงทุนแม่พิมพ์เริ่มต้น หากความต้องการไม่สูง | กำลังการผลิตอาจไม่จำเป็น หากปริมาณตามประมาณการไม่เกิดขึ้นจริง | กรณีความต้องการต่ำ ฐาน และสูง รวมถึงแผนปรับกำลังการผลิตในภายหลัง |
จำนวนคาวิตี้ที่มากขึ้นไม่ได้พิสูจน์ด้วยตัวมันเองว่าต้นทุนต่อชิ้นงานที่ผ่านการตรวจรับจะต่ำลง เนื่องจากเวลารอบการผลิต อัตราผลได้ ความเสถียรของกระบวนการ และการบำรุงรักษาล้วนส่งผลต่อการเปรียบเทียบ ขอให้แสดงสมมติฐานและวิธีคำนวณที่ใช้กับต้นทุนต่อหน่วยในใบเสนอราคา แทนที่จะพิจารณาจากจำนวนคาวิตี้เพียงอย่างเดียว
3. ตรวจสอบเรซิน รูปทรง และความเหมาะสมกับเครื่องจักร
ก่อนอนุมัติ ให้ยืนยันชนิดและเกรดเรซินที่ระบุ วัสดุเสริมหรือสารเติมแต่ง สี ข้อกำหนดการอบแห้งและการจัดการ ตลอดจนข้อจำกัดเกี่ยวกับปริมาณวัสดุรีไซเคิล เรซินและรูปทรงของใบพัดมีผลต่อการเติมเนื้อ การหล่อเย็น การหดตัว และการควบคุมมิติ ขอให้อธิบายว่าการจัดวางเกตและรันเนอร์ที่เสนอ รูปแบบการหล่อเย็น และวิธีการดันชิ้นงานออกจากแม่พิมพ์รองรับใบพัด ดุม รูใน และคุณลักษณะสำคัญอื่น ๆ อย่างไร สำหรับชิ้นส่วนพัดลม ให้ทบทวนรายละเอียดด้านความพอดีในการติดตั้งและระบบขับเคลื่อนที่ตกลงกันควบคู่กับแบบใบพัด โดยใช้คู่มือความพอดีในการติดตั้งและระบบขับเคลื่อนของใบพัดพัดลมทดแทน
ให้ผู้รับฉีดขึ้นรูปยืนยันว่าขนาดแม่พิมพ์ที่เสนอ ขนาดช็อตที่คาดการณ์ ข้อกำหนดแรงปิดแม่พิมพ์ รูปแบบการดันชิ้นงานออกจากแม่พิมพ์ และระบบสาธารณูปโภค เหมาะกับเครื่องจักรที่ระบุไว้ ขอชื่อผู้ผลิตและรุ่นเครื่องจักร หรือขีดจำกัดกำลังการผลิตที่เกี่ยวข้อง พร้อมช่วงพารามิเตอร์กระบวนการที่เสนอ อย่ายอมรับข้อเสนอจำนวนคาวิตี้ที่พิจารณาจากเพียงค่าแรงปิดแม่พิมพ์ตามพิกัดของเครื่องจักร ให้ตรวจสอบการกำหนดค่าแม่พิมพ์และกระบวนการทั้งหมด
4. กำหนดเกณฑ์การตรวจรับแยกตามคาวิตี้
ตกลงวิธีการตรวจสอบและขีดจำกัดการตรวจรับก่อนอนุมัติให้แม่พิมพ์เข้าสู่การผลิต กำหนดให้ระบุคาวิตี้บนชิ้นงานทดลองและรายงาน เพื่อไม่ให้ผลจากคาวิตี้หนึ่งบดบังความแปรปรวนจากคาวิตี้อื่น ผู้ซื้อและผู้จำหน่ายควรกำหนดว่าคุณลักษณะใดมีความสำคัญ และจะเลือกตัวอย่างสำหรับการวัดอย่างไร
| ข้อกำหนด | หลักฐานที่ขอ | การตรวจสอบของผู้ซื้อ |
|---|---|---|
| มิติและการประกอบ | ผลการตรวจวัดแยกตามคาวิตี้สำหรับคุณลักษณะในแบบที่ตกลงกัน | ตรวจสอบดุม รูใน รูปทรงใบพัด และส่วนต่อประสานในการประกอบเทียบกับแบบและวิธีการที่อนุมัติแล้ว |
| มวลและสภาพภายนอก | มวลชิ้นงานที่บันทึกไว้และเกณฑ์การตรวจสอบสภาพภายนอกที่จัดทำเป็นเอกสารแยกตามคาวิตี้ | เปรียบเทียบผลของแต่ละคาวิตี้ และทบทวนข้อบกพร่องเทียบกับขีดจำกัดการตรวจรับที่เป็นลายลักษณ์อักษร |
| สมดุลและการทำงานของพัดลม | วิธีตรวจสอบสมดุลและเงื่อนไขการทดสอบที่ตกลงกัน สำหรับชุดใบพัดหรือพัดลมที่ประกอบแล้ว | ยืนยันการจัดเตรียมการทดสอบ เกณฑ์การตรวจรับ และยืนยันว่าผลการทดสอบเป็นตัวแทนของชุดประกอบที่ต้องการ |
| ความสามารถในการทำซ้ำ | บันทึกการทดลองที่ระบุเรซิน การตั้งค่ากระบวนการ วันที่ และคาวิตี้ | ทบทวนผลจากรอบการผลิตที่กำหนดไว้ และยืนยันว่าได้แก้ไขความเบี่ยงเบนก่อนอนุมัติแล้ว |
ใช้รายการตรวจสอบ RFQ สำหรับพัดลมอุตสาหกรรมเพื่อปรับข้อกำหนดของชิ้นส่วนให้สอดคล้องกับข้อกำหนดของโครงการพัดลมโดยรวม การตรวจรับชิ้นงานแรกควรระบุสิ่งที่อนุมัติ รุ่นแก้ไขที่ครอบคลุม และการอนุมัติให้เริ่มผลิตมีเงื่อนไขให้ดำเนินการแก้ไขหรือไม่
5. จัดทำเอกสารอายุการใช้งานแม่พิมพ์และการควบคุมการเปลี่ยนแปลง
อย่าถือว่าตัวเลขอายุการใช้งานเป็นจำนวนรอบเป็นการรับประกันที่ใช้ได้กับทุกกรณี ให้ระบุข้อผูกพันด้านอายุการใช้งานแม่พิมพ์ไว้ในข้อตกลงโครงการ และกำหนดว่าสิ่งใดนับเป็นหนึ่งช็อต สมมติฐานเกี่ยวกับเรซินและกระบวนการ ขอบเขตการบำรุงรักษาและชิ้นส่วนที่สึกหรอ รวมถึงเงื่อนไขการตรวจรับเมื่อถึงอายุการใช้งานที่ระบุ ชี้แจงว่าข้อผูกพันนั้นหมายถึงแม่พิมพ์ยังทำงานได้ การผลิตชิ้นงานที่อยู่ในขีดจำกัดที่ตกลงกัน หรือผลลัพธ์อื่นที่กำหนดไว้ สำหรับแม่พิมพ์หลายคาวิตี้ ให้ระบุว่าคาวิตี้ที่ขัดข้องส่งผลต่อการผลิต ภาระการซ่อมแซม และการตรวจรับอย่างไร
จัดทำเอกสารเรื่องกรรมสิทธิ์แม่พิมพ์ สถานที่จัดเก็บ สิทธิ์ในการเข้าถึง บันทึกการบำรุงรักษา อินเสิร์ตสำรอง การอนุมัติซ่อม และการส่งมอบเมื่อสิ้นสุดโครงการ กำหนดว่าใครเป็นผู้อนุมัติการเปลี่ยนแปลงเรซิน รูปทรง เกต ช่วงพารามิเตอร์กระบวนการ หรือการกำหนดค่าคาวิตี้ และการเปลี่ยนแปลงดังกล่าวต้องใช้ตัวอย่างใหม่หรือการตรวจสอบยืนยันใหม่เมื่อใด ยืนยันว่าแบบที่อนุมัติ การออกแบบแม่พิมพ์ บันทึกกระบวนการ และรายงานการตรวจสอบชิ้นงานแรกใช้รุ่นแก้ไขที่สอดคล้องกัน
คำถามที่พบบ่อย
แม่พิมพ์หลายคาวิตี้ช่วยลดต้นทุนต่อใบพัดหรือไม่
ไม่จำเป็นเสมอไป แม้จะเพิ่มจำนวนชิ้นงานที่ผลิตได้ต่อรอบ แต่ผลลัพธ์ขึ้นอยู่กับต้นทุนแม่พิมพ์ เวลารอบการผลิต อัตราผลได้ของชิ้นงานที่ผ่านการตรวจรับ การบำรุงรักษา และความต้องการจริง เปรียบเทียบต้นทุนทั้งหมดโดยใช้ประมาณการและเกณฑ์การตรวจรับเดียวกัน
โครงการใหม่ควรเริ่มด้วยแม่พิมพ์คาวิตี้เดียวหรือไม่
ไม่มีคำตอบที่ใช้ได้กับทุกกรณี ให้เปรียบเทียบปริมาณสำหรับการเริ่มผลิตและปริมาณตามประมาณการ ต้นทุนและความเป็นไปได้ในการเปลี่ยนแม่พิมพ์ภายหลัง และภาระในการตรวจสอบยืนยัน หากความต้องการยังไม่แน่นอน ให้ขอการเปรียบเทียบทางเลือกการทำแม่พิมพ์เป็นระยะที่จัดทำเป็นเอกสาร แทนการตั้งสมมติฐานว่าคาวิตี้เดียวเป็นทางเลือกเริ่มต้น
การอนุมัติชิ้นงานแรกควรครอบคลุมอะไรบ้าง
กำหนดรุ่นแก้ไขของแบบ เรซินและเงื่อนไขกระบวนการ ผลการตรวจวัดมิติและสภาพภายนอกแยกตามคาวิตี้ การตรวจสอบสมดุลหรือการทำงานที่ตกลงกัน และแนวทางจัดการกรณีไม่ผ่าน อนุมัติการผลิตตามเกณฑ์ที่ระบุเป็นลายลักษณ์อักษรเหล่านั้นเท่านั้น
สำหรับการทบทวนแม่พิมพ์ ให้ส่งแบบและวัสดุของใบพัด ปริมาณต่อปีและปริมาณสำหรับการเริ่มผลิต ช่วงค่าประมาณการ รายละเอียดเครื่องจักรหรือกระบวนการที่ต้องการ ปลายทาง และเกณฑ์การตรวจรับของโครงการ จากนั้นหารือเกี่ยวกับข้อกำหนดสำหรับจำนวนคาวิตี้และขอบเขตการตรวจสอบยืนยันที่เสนอ